Angelköder selber machen: Gießen, Schnitzen, 3D-Druck
Angelköder selber machen: die drei Wege im Vergleich — Form gießen, Holz schnitzen, 3D-Druck. Dazu Material, Auftrieb, Ballast, Versiegeln und Recht.
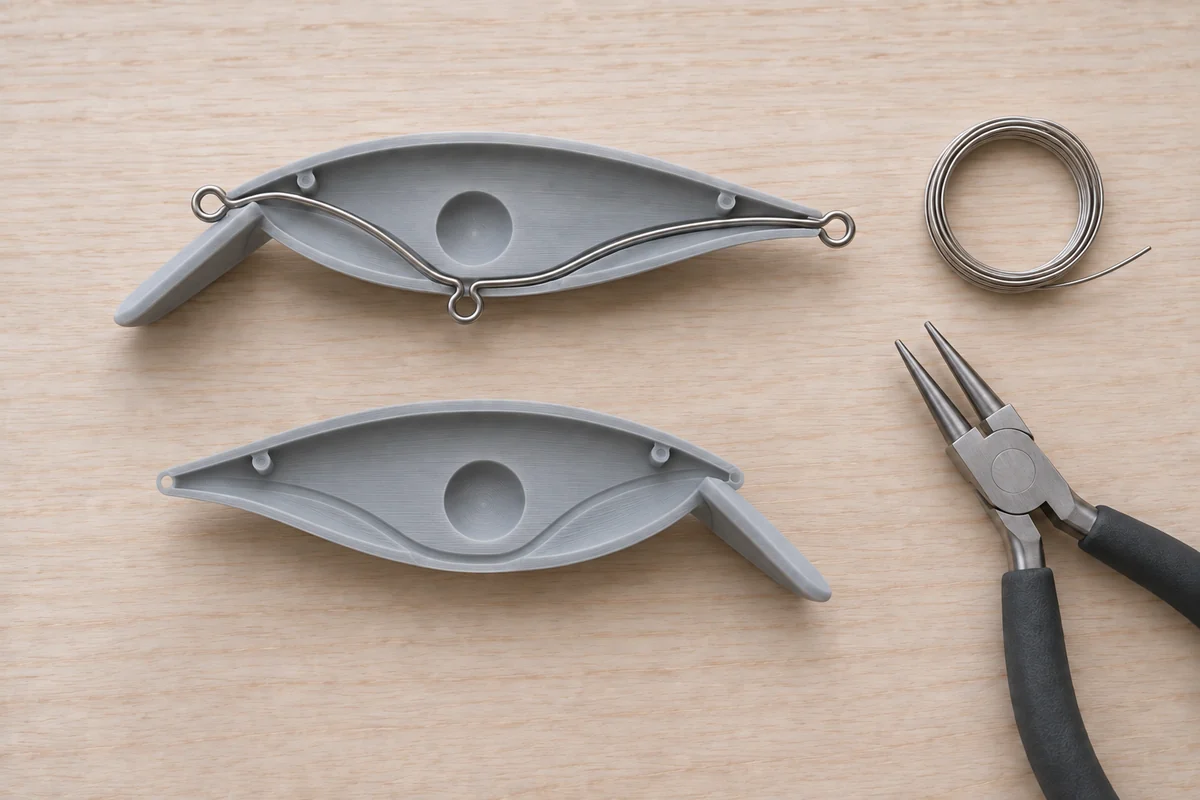
Angelköder selber machen heißt in der Praxis: Weichköder in einer Form gießen, Hartköder aus Holz schnitzen oder den Köderkörper drucken. Alle drei Wege funktionieren. Sie kosten nur unterschiedlich viel Zeit und Geld, und sie liefern unterschiedliche Köder. Dieser Ratgeber sortiert die drei Wege, sagt was der 3D-Druck davon wirklich besser kann und was nicht, und geht danach durch die Punkte, an denen selbst gebaute Köder am häufigsten scheitern: Auftrieb, Ballast, Schaufel, Versiegelung und Beschlag.
Die drei Wege im Überblick
Wer Angelköder selber machen will, landet immer bei einem dieser drei Verfahren. Sie schließen sich nicht aus — die meisten, die länger dabei sind, gießen Gummifische und drucken oder schnitzen Hartköder.
| Weg | Was dabei entsteht | Aufwand je Köder | Zweiter identischer Köder? |
|---|---|---|---|
| Gießen | Weichköder: Gummifisch, Twister, Creature | Minuten | ja, praktisch identisch |
| Schnitzen | Hartköder aus Holz | mehrere Stunden | nein, jeder wird anders |
| 3D-Druck | Hartköder, Gussformen, Zubehör | Druckzeit plus Montage | ja, exakt aus derselben Datei |
Was du jeweils brauchst, steht in den drei Abschnitten darunter: für den Guss eine Form, Plastisol und eine kontrollierte Heizquelle; fürs Schnitzen Messer, Schleifpapier, Draht und Lack; für den Druck einen FDM-Drucker, Filament und eine Datei.
Die letzte Spalte ist der eigentliche Unterschied. Ein geschnitzter Köder ist ein Einzelstück — wenn er läuft, hast du genau einen davon, und der nächste wird nie ganz gleich. Eine Form und eine Druckdatei sind Werkzeuge: Sie geben dir denselben Körper wieder, wenn der erste im Baum hängt.
Weg 1: Gießen mit Silikonform oder gedruckter Form
Der Standardweg für Weichköder. Du erhitzt Plastisol — ein flüssiges PVC-Compound, das heiß fließt und beim Abkühlen fest wird — und gießt es in eine zweiteilige Form. Kein Anrühren, kein Härter, nur Wärme. Die Hersteller nennen für das vollständige Durchgelieren eine Verarbeitungstemperatur von rund 160 bis 170 °C; darunter bleibt der Köder weich und reißt beim ersten Hänger.
Bei der Form hast du zwei Optionen. Gießsilikon (RTV-2) nimmt ein Urmodell ab, das du geschnitzt oder gedruckt hast — dafür brauchst du ein temperaturbeständiges Silikon, kein Bastelsilikon: Smooth-On nennt für Mold Max 60 zum Beispiel eine Temperaturbeständigkeit bis 294 °C, also weit über der Gießtemperatur. Die zweite Option ist eine gedruckte Form aus PETG. Die spart den Silikonschritt komplett, hält aber keine Serienproduktion aus — sie ist gut für Dutzende Güsse, nicht für Hunderte. Wie das im Detail läuft, steht in unserem Guide zu gedruckten Weichköder-Formen (englisch), die fertigen Formen findest du unter anderem als Shad Paddle Mold 10.
Zur Sicherheit, und das ist keine Formalie: Heißes Plastisol verbrennt sofort und fließt dabei weiter. Nichts darf feucht sein — ein Tropfen Wasser in der heißen Masse verdampft schlagartig und schleudert Kunststoff heraus. Nur mit Absaugung oder im Freien arbeiten, hitzefeste Handschuhe und Schutzbrille, lange Ärmel, geschlossene Schuhe, Kinder und Tiere raus aus dem Raum. Wenn es raucht, ist es zu heiß: abstellen, abkühlen lassen, neu anfangen.
Weg 2: Schnitzen — langsam, schön, nicht wiederholbar
Für Hartköder ist Holz das älteste und immer noch ein sehr gutes Material. Entscheidend ist die Rohdichte, denn sie bestimmt, wie viel Ballast der Köder überhaupt verträgt, bevor er absäuft. Eine Vergleichsstudie über drei klassische Leichthölzer nennt darrtrocken 118 kg/m³ für Balsa, 304 kg/m³ für Paulownia und 461 kg/m³ für Linde.
Balsa schwimmt damit von allein und reagiert extrem lebhaft, ist aber so weich, dass Ösen niemals direkt ins Holz geschraubt werden dürfen — hier führt kein Weg an einem durchgehenden Draht vorbei. Paulownia liegt in der Mitte und lässt sich sauberer schleifen. Linde ist fester, angenehm zu schnitzen und verzeiht Fehler, braucht aber deutlich weniger Zusatzballast, um noch zu schwimmen. Bei allen dreien gilt: Holz saugt Wasser, die Versiegelung ist Teil des Köders, nicht Kosmetik.
Der ehrliche Nachteil bleibt die Wiederholbarkeit. Zwei von Hand geschnitzte Körper unterscheiden sich in Volumen und Symmetrie immer, und genau diese zwei Größen bestimmen das Laufverhalten. Ein Köder läuft, der nächste kippt — und du weißt nicht sicher, warum.
Weg 3: 3D-Druck — was er wirklich besser kann
Der 3D-Druck ist kein besseres Holz. Er ist ein anderes Werkzeug, und er ist genau in vier Punkten überlegen:
- Wiederholbarkeit. Dieselbe Datei ergibt denselben Körper — gleiches Volumen, gleiche Symmetrie, gleicher Schwerpunkt. Das ist der einzige Weg, bei dem du eine Änderung überhaupt sauber bewerten kannst.
- Innengeometrie. Ein gedruckter Körper kann Dinge enthalten, die man von außen nicht hineinbekommt: einen durchgehenden Drahtkanal auf der Trennebene, definierte Ballastkammern, einen Hohlraum mit fester Wandstärke. Beim Schnitzen musst du all das bohren und hoffen.
- Iteration. Eine misslungene Form kostet dich eine Stunde Druckzeit und ein paar Gramm Filament statt eines Abends am Schnitzmesser.
- Kosten pro Kopie. Ein 9-cm-Körper wiegt gedruckt wenige Gramm. Der Nachbau kostet Cent, nicht Euro.
Wie ein druckbarer Wobbler dafür aufgebaut sein muss — zweiteiliger Körper, Drahtkanal auf der Trennebene, Ballasttaschen, Schaufel — steht ausführlich in unserem Pillar-Guide zu 3D-gedruckten Ködern (englisch). Wenn du lieber an Parametern drehst als in CAD zu modellieren, macht das der Konfigurator: sechs Parameter, Länge, Körperform, Tiefenklasse, Auftriebsverhalten, Hakengröße, Finish.
Und was er nicht besser kann
Damit das nicht nach Werbung klingt — hier die andere Seite, und die ist wichtiger als die erste:
- Ein FDM-Druck ist nicht dicht. Zwischen den Bahnen bleiben mikroskopische Kanäle. Wasser kriecht hinein, der Köder wird über die Saison schwerer, das Laufverhalten stirbt, ein Schwimmer wird zum Sinker. Deshalb ist das Versiegeln bei uns ein Pflichtschritt und kein Tipp.
- Schichten sind die schwache Richtung. Prusa gibt für die Schichthaftung von PLA 17 ± 3 MPa und für PETG 18 ± 4 MPa an — deutlich unter der Festigkeit im Materialvolumen. Eine direkt ins Plastik gedrehte Schrauböse hält genau bis zum ersten ordentlichen Anhieb. Der durchgehende Draht ist deshalb ebenfalls Pflicht, nicht Geschmackssache.
- Feine Spitzen und hauchdünne Schwänze kommen aus einer 0,4-mm-Düse selten sauber. Für filigrane Weichköder-Details ist der Guss der bessere Weg — der Druck macht dann die Form, nicht den Köder.
- Ein Einzelstück wird nicht schneller fertig. Wer genau einen Köder braucht, schnitzt ihn schneller, als er ihn konstruiert.
Und der Satz, der auf vielen Seiten steht und den wir nicht schreiben: Ein selbst gebauter Köder schlägt keinen Kunstköder von der Stange, nur weil er selbst gebaut ist. Spritzgegossene Markenköder haben eine härtere, gleichmäßigere Oberfläche als ein FDM-Druck mit von Hand aufgetragenem Epoxid. Was du bekommst, ist Kontrolle: deine Form, deine Farbe, deine Tiefenklasse — und ein Ersatz für Cent, wenn der Köder im Baum bleibt.
Material: PLA, PETG, TPU oder Resin
Die Materialfrage entscheidet sich nicht am Preis, sondern an drei Zahlen: Wärmeformbeständigkeit, Feuchteaufnahme und Schlagzähigkeit. Die Werte in der Tabelle stammen aus den Datenblättern des Herstellers Prusa Polymers für Prusament PLA und PETG.
| Kennwert | PLA | PETG |
|---|---|---|
| Dichte (ISO 1183) | 1,24 g/cm³ | 1,27 g/cm³ |
| Wärmeformbeständigkeit (ISO 75) | 55 °C | 68 °C |
| Feuchteaufnahme nach 7 Tagen | 0,19 % | 0,10 % |
| Schlagzähigkeit Charpy, ungekerbt | 13 ± 1 kJ/m² | kein Bruch |
| Schichthaftung | 17 ± 3 MPa | 18 ± 4 MPa |
PETG ist unsere Empfehlung für Köderkörper. Die Zeile „kein Bruch" im Schlagversuch gegenüber 13 kJ/m² bei PLA ist genau der Unterschied, den ein Fehlwurf gegen einen Stein macht. Prusa führt PETG als wasser- und feuchtigkeitsbeständig und für den Außeneinsatz unter 80 °C geeignet.
PLA druckt sich einfacher und ist für den ersten Formtest völlig in Ordnung. Es wird laut Prusa oberhalb von 60 °C weich, ist spröde und baut unter UV-Licht ab — für einen Köder, der im Sommer in einer schwarzen Box im Auto liegt, ist das eine reale Grenze, keine theoretische.
TPU lässt sich drucken, und man kann damit weiche Köder direkt aus dem Drucker holen. Es ist aber ein anderes Produkt als gegossenes Plastisol: Übliches Filament wird als Shore 95A verkauft, also am festen Ende der weichen Kunststoffe, die Schichten bleiben als Rippen sichtbar, und die Druckzeit für einen 10-cm-Gummifisch liegt weit über dem, was derselbe Köder im Guss braucht. Wir bieten für Weichköder deshalb Formen an, keine TPU-Dateien.
Resin (SLA/MSLA) liefert die feinsten Details und ist für Urmodelle und Kleinstköder interessant. Für den Köder selbst ist es die schlechteste Wahl: Formlabs weist ausdrücklich darauf hin, dass Drucke unter Sonnenlicht spröder werden und sich verfärben, und dass funktionale oder belastete Teile nicht längere Zeit ins UV-Licht sollen. Ein Köder liegt genau dort — auf dem Wasser, in der Sonne. Den ausführlichen Materialvergleich haben wir im PETG-vs-PLA-Guide (englisch).
Auftrieb und Ballast: die Rechnung, die man nicht umgehen kann
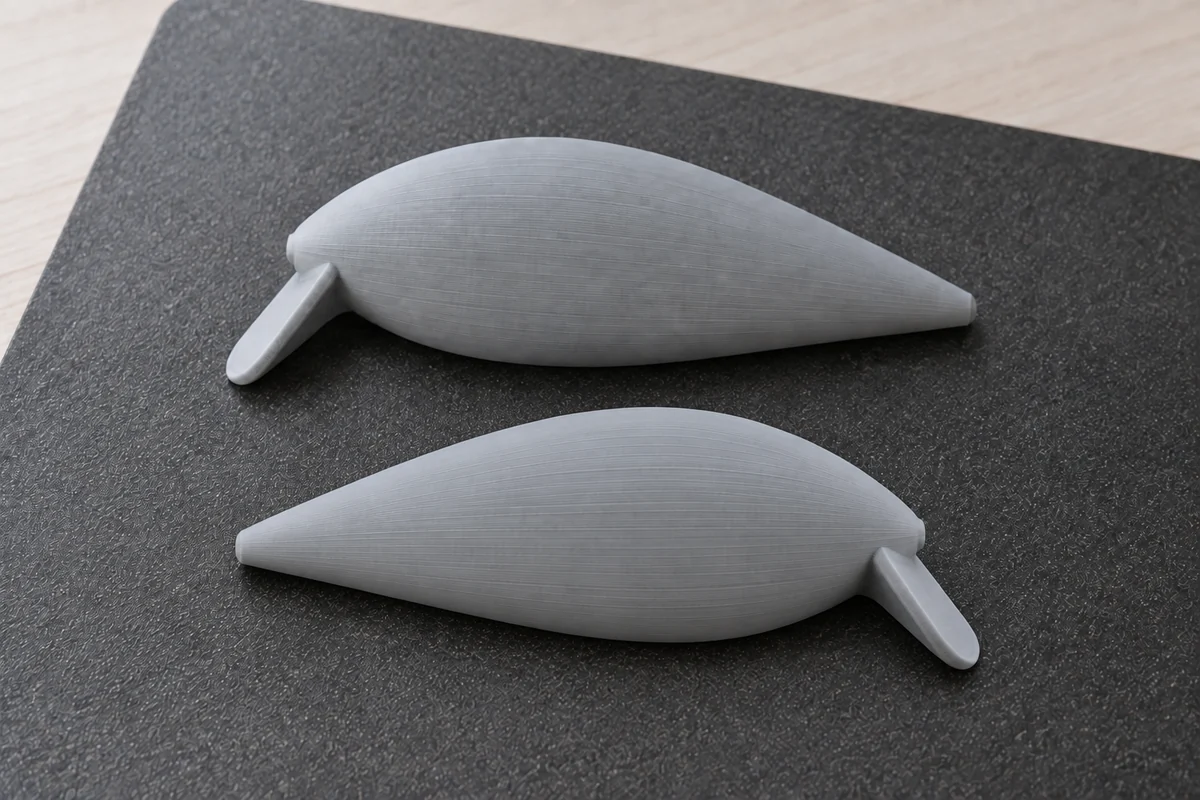
Hier scheitern die meisten Eigenbauten, und zwar aus einem simplen Grund: Alle gängigen Filamente sind dichter als Wasser. Mit 1,24 g/cm³ (PLA) beziehungsweise 1,27 g/cm³ (PETG) gegenüber rund 1,0 g/cm³ für Süßwasser sinkt ein massiv gedruckter Körper immer, egal wie er geformt ist. Ein schwimmender Köder entsteht erst durch Luft im Inneren.
Praktisch heißt das: Der Körper braucht einen definierten Hohlraum, und die Wandstärke muss so gewählt sein, dass sie beim Druck noch dicht schließt. Der Rest ist Bilanz — Verdrängung gegen Gesamtgewicht aus Körper, Draht, Ballast, Sprengringen, Haken und Lackschicht. Der Beschlag ist dabei kein Rundungsfehler: Zwei Drillinge und zwei Sprengringe wiegen bei einem 9-cm-Köder mehr als der halbe Körper.
Beim Ballast gelten zwei Regeln. Erstens: Er sitzt tief, im Bauch, und er sitzt fest — loser Ballast wandert und macht aus einem laufenden Köder einen taumelnden. Zweitens: kein Blei. Wolfram, Stahl oder Messing tun dasselbe, Wolfram-Knetmasse lässt sich sogar am Wasser noch nachjustieren. Blei ist nicht nur ökologisch fragwürdig, es ist auch auf dem Weg aus dem Markt: Der REACH-Ausschuss der EU hat am 29. April 2026 ein gestuftes Verkaufsverbot für bleihaltige Angelgewichte und -köder beschlossen (Höchstgehalt 1 Gewichtsprozent, Fristen von sechs Monaten bis fünf Jahren nach Inkrafttreten). Stand September 2026 war die Verordnung noch nicht im EU-Amtsblatt veröffentlicht, die Beschränkung betrifft den Verkauf und nicht die Nutzung — an der Empfehlung ändert das nichts.
Testen kostet nichts: Wanne oder Eimer, Köder fertig montiert hineinlegen, mit Knetballast so lange nachjustieren, bis er die gewünschte Lage hält. Erst danach den Ballast fest einbetten. Was du kaufen kannst und in welchen Größen, steht auf unserer Zubehörseite.
Die Tauchschaufel
Die Schaufel macht aus einem Körper einen Wobbler. Zwei Größen bestimmen das Ergebnis: der Anstellwinkel zur Körperachse und die Länge der Schaufel im Verhältnis zum Körper. Flach angestellt und kurz heißt: der Köder bleibt oben und läuft eng. Steiler und länger heißt: er zieht tiefer und läuft breiter.
Wir geben Tauchtiefen bewusst nur als Klasse mit Bereich an — flach unter 1 m, mittel 1 bis 2 m, tief 2 bis 4 m — und nie als exakten Wert. Der Grund ist keine Vorsicht, sondern Physik: Schnurstärke, Wurfweite, Einholgeschwindigkeit und Rutenhaltung verschieben die tatsächliche Tiefe stärker als jede Konstruktionsänderung. Wer dir eine Zahl auf den Zentimeter nennt, hat eine bestimmte Schnur an einer bestimmten Rute gemeint.
Zwei Punkte aus der Praxis: Die Schnuröse gehört auf die Schaufel oder direkt an die Nase, und ihre Position ändert den Lauf spürbar — weiter vorn auf der Schaufel heißt tiefer und ruhiger. Und die Schaufelkante muss glatt sein. Eine gedruckte Schaufel mit stufiger Kontur erzeugt Wirbel und lässt den Köder ausbrechen; Kanten also sauber schleifen, bevor lackiert wird.
Lackieren und Versiegeln
Die Reihenfolge ist immer dieselbe: entfetten, anschleifen, lackieren, versiegeln. Isopropanol entfernt Handfett und Druckrückstände, 240er bis 400er Papier gibt der Farbe Halt und nimmt die Naht der beiden Hälften weg.
Versiegelt wird mit 2K-Epoxid, nicht mit Sprühlack oder Klarlack aus der Dose. Epoxid härtet zu einem geschlossenen Film, der die Schichtfugen überbrückt, statt nur darüber zu liegen. Zwei dünne Schichten sind besser als eine dicke: Eine dicke Schicht läuft in den Bauch, sammelt sich an der Schaufel und trocknet ungleichmäßig — sie bringt Gewicht genau dorthin, wo du es nicht willst. Das Mischverhältnis ist dabei wichtiger, als die meisten denken; nach Gefühl angerührtes Epoxid bleibt klebrig.
Solange das Harz flüssig ist, zieht die Schwerkraft daran. Wer den Köder ablegt, bekommt eine dicke und eine dünne Seite. Von Hand alle paar Minuten drehen reicht für ein, zwei Köder; für eine Serie gibt es das Trockenrad, das die Arbeit übernimmt (Motor nicht enthalten). Die drei Ösen an Nase, Bauch und Schwanz bleiben frei — Epoxid darin schließt genau die Lücke, in die später der Sprengring soll. Alle Details stehen im Versiegelungs-Guide (englisch).
Haken, Sprengringe und der Draht
Der Beschlag ist der billigste Teil des Köders und der, an dem am häufigsten gespart wird. Für den Durchsteigedraht nimmst du Edelstahldraht 1,0 mm (304 oder 316) in einem durchgehenden Stück von der Schnuröse über den Bauchhänger bis zur Schwanzöse. Baumarkt-Basteldraht aus unlegiertem Stahl rostet im versiegelten Körper von innen heraus, Federstahl lässt sich in dieser Stärke nicht sauber biegen.
Bei Drillingen richtet sich die Größe nach der Körperlänge: Größe 6 für die kleinen Körper um 5 cm und die meisten 7-cm-Bauten, Größe 4 für die 9-cm-Klasse, Größe 2 für 11-cm-Körper und große Oberflächenköder. Zu schwere Haken an einem kleinen Schwimmer töten den Lauf, zu kleine an einem großen Köder kosten Fische. Sprengringe aus Edelstahl in 3 bis 4 mm für die kleinen und mittleren, 4 bis 5 mm für die großen Körper. Wie der Draht gebogen wird, zeigt der Through-Wire-Guide (englisch); eine Biegelehre gibt es als Druckdatei.
Im Salzwasser gilt zusätzlich: nach jedem Einsatz spülen, und selbst rostfreie Güten pitten irgendwann. 316er Draht und salzwassertaugliche Haken kaufen Zeit, sie kaufen keine Ewigkeit.
Was rechtlich gilt, wenn du für den Eigenbedarf baust
Für den privaten Nachbau ist die Lage entspannt. § 40 Nr. 1 DesignG nimmt Handlungen, „die im privaten Bereich zu nichtgewerblichen Zwecken vorgenommen werden", ausdrücklich von den Rechten aus einem eingetragenen Design aus; § 11 Nr. 1 PatG formuliert für Patente wörtlich dasselbe. Wer also die Form eines geschützten Köders für sich selbst nachbaut und damit angeln geht, bewegt sich in dieser Ausnahme.
Sobald verkauft, getauscht oder auch nur nachhaltig weitergegeben wird, endet sie — dann sind Design-, Patent- und Markenrecht wieder vollständig anwendbar, und der Markenname eines Originals darf ohnehin nie mitwandern. Für unsere eigenen Dateien gilt die Lizenz aus den AGB: private, nicht gewerbliche Nutzung.
Und die Regel, die unabhängig vom Bau gilt: Welche Köder erlaubt sind und wie viele Haken ein Köder tragen darf, steht in der Landesfischereiverordnung deines Bundeslandes und in der Gewässerordnung des Bewirtschafters. Daran ändert sich nichts dadurch, dass du den Köder selbst gebaut hast — vor dem ersten Wurf also dort nachsehen, nicht im Forum.
Wo du anfängst
Wenn du noch nichts hast: Ein Drucker mit 220 × 220 mm Bett, eine Rolle PETG, ein kleines Epoxid-Set, Draht, Ringe und Drillinge reichen für alles auf dieser Seite. Wenn du schon druckst, fehlt dir nur die Datei — die fertigen Modelle oder der Konfigurator sind der kürzeste Weg zum ersten Körper. Und wenn du danach Lust auf mehr Werkstatt hast: Was sich sonst noch für Angler zu drucken lohnt, steht im Ratgeber zu Rutenhaltern und Angelzubehör aus dem 3D-Drucker.
 PETG-Filament 1,75 mmDas Material, für das wir konstruieren — zäh, wasserfest, gut druckbar.
 2K-Epoxid, glasklar (500 ml)Der Pflichtschritt Versiegeln — ein kleines Set reicht für viele Köder.
 Edelstahldraht 1,0 mm (304)Für den durchgehenden Draht. Gerade, formbar, rostfrei.
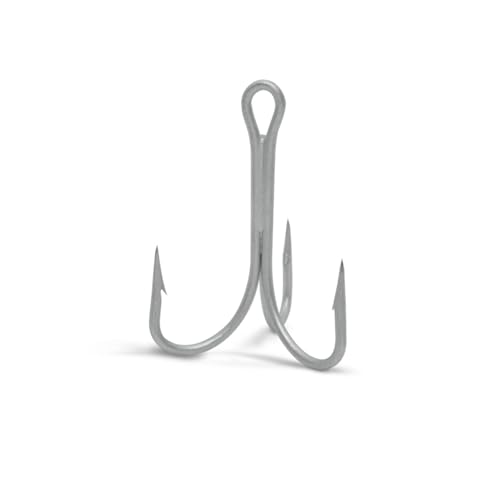 Drillinge (VMC)Die genaue Größe steht in deiner Stückliste — #6, #4 oder #2.
Häufige Fragen
Lohnt es sich überhaupt, Angelköder selber zu machen?
Rechnerisch nicht, wenn du nur einen Köder brauchst — ein Markenwobbler kostet weniger als deine Zeit. Es lohnt sich, sobald du eine bestimmte Form, Farbe oder Lauftiefe willst, die es so nicht gibt, oder sobald du denselben Köder mehrfach brauchst. Ab dem zweiten identischen Körper kippt die Rechnung deutlich.
Welches Material ist das beste für selbst gemachte Köder?
Für gedruckte Hartköder PETG: Es ist im Schlagversuch deutlich zäher als PLA, nimmt weniger Feuchtigkeit auf und verträgt Wärme bis rund 68 °C statt 55 °C. PLA funktioniert für erste Formversuche. Für Weichköder ist Plastisol aus der Form das richtige Material, nicht gedrucktes TPU. Resin sieht am besten aus und hält am schlechtesten.
Warum schwimmt mein gedruckter Köder nicht?
Weil Filament dichter ist als Wasser: 1,24 g/cm³ bei PLA und 1,27 g/cm³ bei PETG gegenüber rund 1,0 g/cm³. Ein massiv gedruckter Körper kann gar nicht schwimmen. Auftrieb entsteht nur über einen Hohlraum im Inneren — und Draht, Haken, Sprengringe und Lack zählen in der Bilanz voll mit.
Muss ich einen selbst gebauten Köder wirklich versiegeln?
Ja. Ein FDM-Druck ist nicht dicht, und Holz saugt. Ohne Epoxidschicht zieht der Köder über die Saison Wasser, wird schwerer, verliert sein Laufverhalten, und aus einem Schwimmer wird ein Sinker. Zwei dünne Schichten, während des Aushärtens drehen, Ösen frei halten.
Darf ich einen bekannten Köder für mich selbst nachbauen?
Für den rein privaten, nichtgewerblichen Gebrauch nehmen § 40 Nr. 1 DesignG und § 11 Nr. 1 PatG solche Handlungen ausdrücklich von den Schutzrechten aus. Verkaufen oder gewerblich nutzen darfst du den Nachbau nicht, und der Markenname des Originals gehört nie auf einen Eigenbau.
Kann ich Blei als Ballast nehmen?
Wir empfehlen es nicht — Wolfram, Stahl oder Messing erfüllen denselben Zweck, Wolfram-Knete lässt sich sogar am Wasser nachjustieren. Dazu kommt die Rechtslage: Der REACH-Ausschuss der EU hat am 29. April 2026 ein gestuftes Verkaufsverbot für bleihaltige Angelgewichte und -köder beschlossen. Stand September 2026 war die Verordnung noch nicht im Amtsblatt veröffentlicht.
Zu jeder Fishing3D-Datei gehören die passenden Anleitungen — Druckprofile, Montage, Versiegeln, Tuning. Der Verkauf startet in Kürze; trag deine Adresse ein, dann bekommst du genau eine Nachricht.